Artykuł sponsorowany
Od dokumentacji do dostawy — jak przygotowuje się precyzyjne podzespoły do maszyn przemysłowych
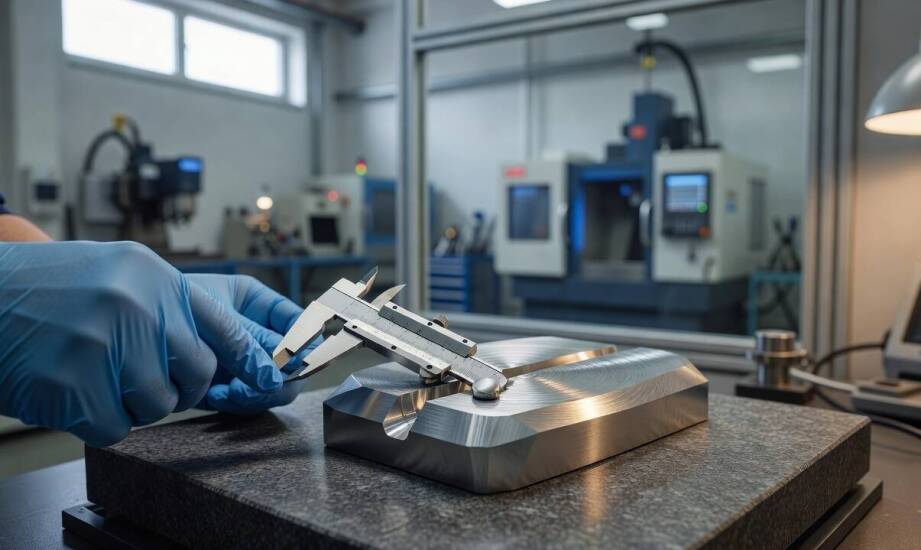
Konstruowanie linii produkcyjnych lub specjalistycznych urządzeń wymaga dostępu do serii identycznych elementów o ściśle powtarzalnych wymiarach. Każda pojedyncza część musi rygorystycznie trzymać zadane parametry fizyczne, aby zmontowana całość działała bezawaryjnie pod ogromnym obciążeniem. Wytwarzanie precyzyjnych podzespołów metalowych obejmuje wieloetapowy proces, który łączy szczegółową analizę właściwości materiału, obróbkę ubytkową oraz rygorystyczne pomiary. Skrócenie drogi od koncepcji do gotowego detalu zależy od poprawnego odczytania dokumentacji inżynieryjnej i doboru właściwego cyklu maszynowego. Detale nie mogą wymagać ręcznego dopasowywania na końcowym etapie składania.
Zbieranie parametrów i przekształcanie dokumentacji w plan technologiczny
Zanim na halę trafi pierwsza partia surowca, wykonawca musi dokładnie poznać obciążenia mechaniczne i warunki pracy elementu. Kluczowe znaczenie ma sposób mocowania detalu, wymagane tolerancje wymiarowe oraz dopuszczalna chropowatość powierzchni roboczej. Wszystkie te informacje wynikają wprost z rysunków technicznych oraz branżowych specyfikacji inżynieryjnych. Technolog analizuje zebrane dane i na ich podstawie określa optymalną kolejność operacji skrawających i formujących. Wskazuje też właściwe narzędzia z węglików spiekanych, dobiera parametry posuwu oraz ustala punkty bazowe mocowania materiału, co zapobiega odkształceniom.
Spółka Zakład Metalowy Ortyl od ponad pół wieku realizuje podobne zlecenia dla odbiorców z sektora motoryzacyjnego, lotniczego i kolejowego. Firma opiera swoją produkcję na nowoczesnym parku maszynowym, przetwarzając surowe metale w zaawansowane podzespoły. Branża przemysłowa narzuca jednak standardy, według których każda realizacja wymaga ścisłego podążania za dostarczoną dokumentacją CAD. Przeniesienie wirtualnego modelu do środowiska CAM to krytyczny moment całego cyklu. Inżynier weryfikuje wtedy docelową geometrię i wykrywa potencjalne błędy konstrukcyjne jeszcze przed zaprogramowaniem maszyn.
Sekwencja operacji od surowca do gotowego podzespołu
Standardowy cykl wytwórczy najczęściej otwiera cięcie plazmowe, obróbka laserowa lub użycie strumienia wody pod wysokim ciśnieniem. Metody te pozwalają bezpiecznie wycinać arkusze i grube profile o długości nawet do sześciu metrów. W branży metalowej często stosuje się następnie gięcie blachy na prasach krawędziowych CNC oraz głębokie tłoczenie. W ten sposób surowy materiał zyskuje odpowiedni kąt załamania płaszczyzn i zarys docelowego kształtu. Wysoce wymagające powierzchnie bazowe, gniazda i rowki powstają z kolei w procesie wieloosiowego frezowania współbieżnego, gdzie głowica skrawająca usuwa naddatki z wyjątkową precyzją. Zgodnie z rynkowym standardem na końcu przeprowadza się szlifowanie precyzyjne, które osiąga chropowatość Ra poniżej 0,8 µm i tolerancje rzędu ±0,01 mm.
Poszczególne operacje ubytkowe realizowane w nowoczesnym zakładzie uwzględniają bezpieczny naddatek na ostateczne wykończenie. Sprawdzony producent maszyn przemysłowych wymaga od swoich podwykonawców, aby dostarczali komponenty w pełni gotowe do natychmiastowego wykorzystania na linii montażowej. Nowoczesne sterowniki numeryczne dbają o to, aby powtarzalność wymiarowa na poziomie ±0,005 mm w obróbce CNC stanowiła bezwzględną regułę. Utrzymanie tak ścisłego reżimu tolerancji skutecznie zapobiega nawarstwianiu się drobnych odchyleń pomiędzy kolejnymi etapami cięcia, frezowania i szlifowania.
Zgodnie z wdrożonymi procedurami rynkowymi, kontrola jakości przed wydaniem partii obejmuje pomiary współrzędnościowe na maszynach CMM, sprawdzenie krawędzi i powierzchni, weryfikację powtarzalności oraz próbny montaż kontrolny. Weryfikacja wymiarowa przy użyciu sond dotykowych minimalizuje ryzyko wypuszczenia wadliwej partii. Czasami dopiero fizyczne złożenie komponentów na głównej linii ujawnia nieprzewidziane wcześniej kolizje mechaniczne. Takie sytuacje wynikają najczęściej z tolerancji skumulowanych, których projektant nie wychwycił na płaskim rzucie. Ewentualne niedopasowania zmuszają działy techniczne do szybkiej korekty założeń w modelu.
Wykonanie w pełni funkcjonalnej i odpornej na zużycie części maszynowej zależy od płynnej współpracy na linii technolog-operator. Prawidłowo przygotowane podzespoły znacząco przyspieszają docelowy montaż całego urządzenia, ponieważ całkowicie eliminują kosztowne przestoje i konieczność ręcznego piłowania detali na hali produkcyjnej. Pełny sukces rynkowego wdrożenia każdej konstrukcji zależy ostatecznie od precyzyjnie opisanych obciążeń, bezbłędnie zdefiniowanych tolerancji i rygorystycznie utrzymanego łańcucha operacji ubytkowych.
Kategorie artykułów
Polecane artykuły
Jak naprawa układu chłodzenia wpływa na efektywność pracy w ciężarówce?
Damskie włoskie płaszcze zimowe – jakie wzory królują w tym sezonie?
Jakie czynniki wpływają na żywotność blokady rozrządu w Kia Ceed 1.6 CRDi?